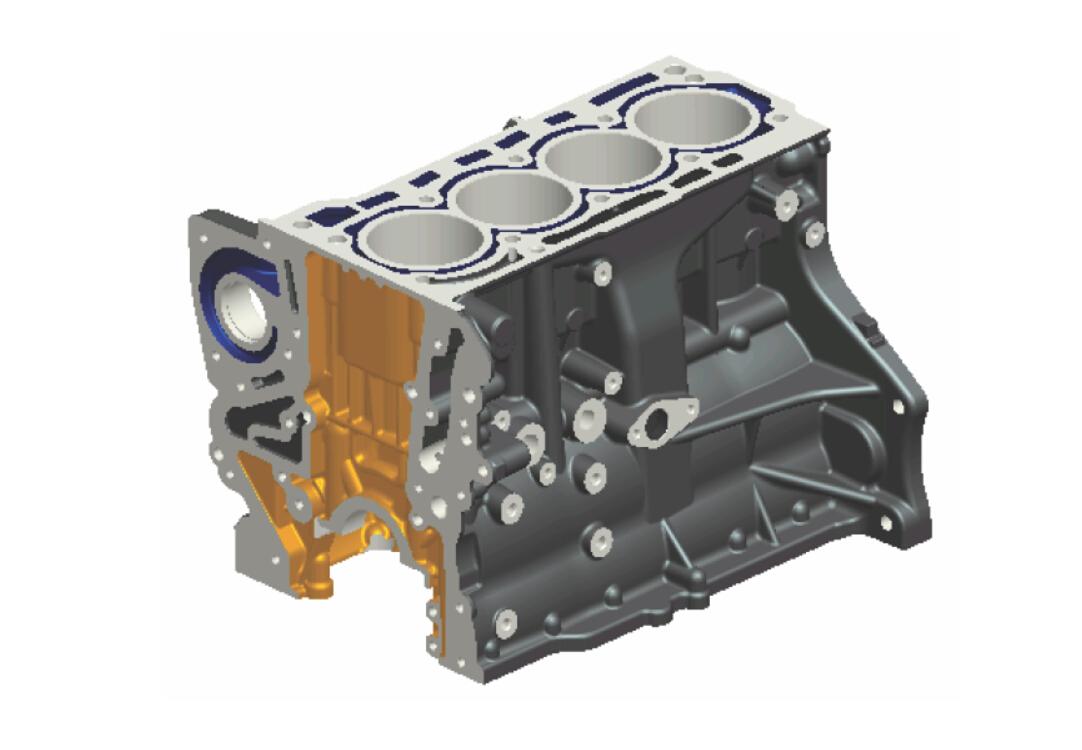
汽车主要零部件组成中,汽缸盖、汽缸体、曲轴等部分形位复杂,加工难度最大。
组合式镗刀被应用于主轴承孔中,阶梯形钻头和钻扩复合刀具分别用于结合面螺栓孔以及定位销孔的加工当中,在刀具一次工作以及工件一次装夹整个流程中,由于使用了复合刀具,因此能够一次性实现多道工序的生产加工,在重复定位刀具和工件时,二者之间的误差能够被消除,促使精度有效提升,在这一过程中所消耗的辅助时间相对较少,整个测量过程得到了简化,因此加工效率极高。
要想顺利进行金属切削加工,就必须严密监视刀具状态,在实际加工中综合应用多传感器监测系统,能够促使刀具在加工过程中的状态得到在线监测和补偿,在对刀具运行中产生的几何参量进行读取的基础上,可以高效测量刀形轮廓和刀具预调初始点,从而对不同接触点实施补偿。
取代传统工艺销孔,应用面定位工艺基准,即定位中利用工艺凸台和缸体左右侧面,构建垂直角形工艺凸台,并将工艺销孔取消,能够有效保证工艺销孔中心距,同时夹具使用中还能够非常便利的展开零件更换和安装工作。
声明:本文由入驻搜狐公众平台的作者撰写,除搜狐官方账号外,观点仅代表作者本人,不代表搜狐立场。